Adhézia prvej vrstvy pri technických materiáloch
Obsah
Adhézia prvej vrstvy v skratke
Slabá adhézia prvej vrstvy je najčastejšia príčina zlyhanej tlače pri technických materiáloch — diel sa odlepí od podložky skôr, než warping vôbec stihne byť problémom.
Krátka odpoveď
Pri PA, PC a ASA použite adhézny prípravok (Mirael3D skladom ponúka Liquid Glue od 18,50 € a Glue Stick od 6,50 €), podložku zahrejte na odporúčanú teplotu pre daný materiál a prvú vrstvu tlačte pomalšie — okolo 20–30 mm/s. Podložku vždy očistite izopropylalkoholom pred nanesením lepidla, inak mastnota z prstov priľnavosť zníži bez ohľadu na to, aký prípravok použijete.
V tomto návode prejdeme, prečo je prvá vrstva pri PA, PC a ASA náročnejšia než pri PLA, aký adhézny prípravok zvoliť pre ktorý materiál a ako nastavenia prvej vrstvy ovplyvňujú warping pri väčších dieloch.
Prečo je prvá vrstva pri technických materiáloch náročnejšia
PLA priľne k väčšine povrchov takmer bez prípravy. Technické materiály — PA, PC, ASA, PCTG — sa správajú inak: buď priľnú príliš slabo (nylon má prirodzene nízku priľnavosť k mnohým povrchom), alebo naopak príliš silno a pri chladnutí strhnú kúsok povrchu podložky (PETG a PCTG). K tomu sa pridáva vyššie zmrštenie pri chladnutí, ktoré pri veľkých plochách vytvára silu ťahajúcu rohy nahor.
Výsledok: rovnaké nastavenia prvej vrstvy, ktoré fungujú pri PLA, pri PA6 alebo PC jednoducho zlyhajú. Adhézia si vyžaduje kombináciu správneho povrchu, prípravku a teploty — nie len jedno z toho.
Adhézny prípravok podľa materiálu
Mirael3D skladom ponúka dva typy adhézneho prípravku, oba vhodné pre technické materiály:
- Glue Stick (od 6,50 €) — rýchle a lacné riešenie na bežné použitie, nanáša sa priamo na studenú alebo mierne teplú podložku pred tlačou
- Liquid Glue (od 18,50 €) — silnejšia a rovnomernejšia vrstva, vhodná pre náročnejšie materiály a väčšie plochy, kde potrebujete maximálnu priľnavosť
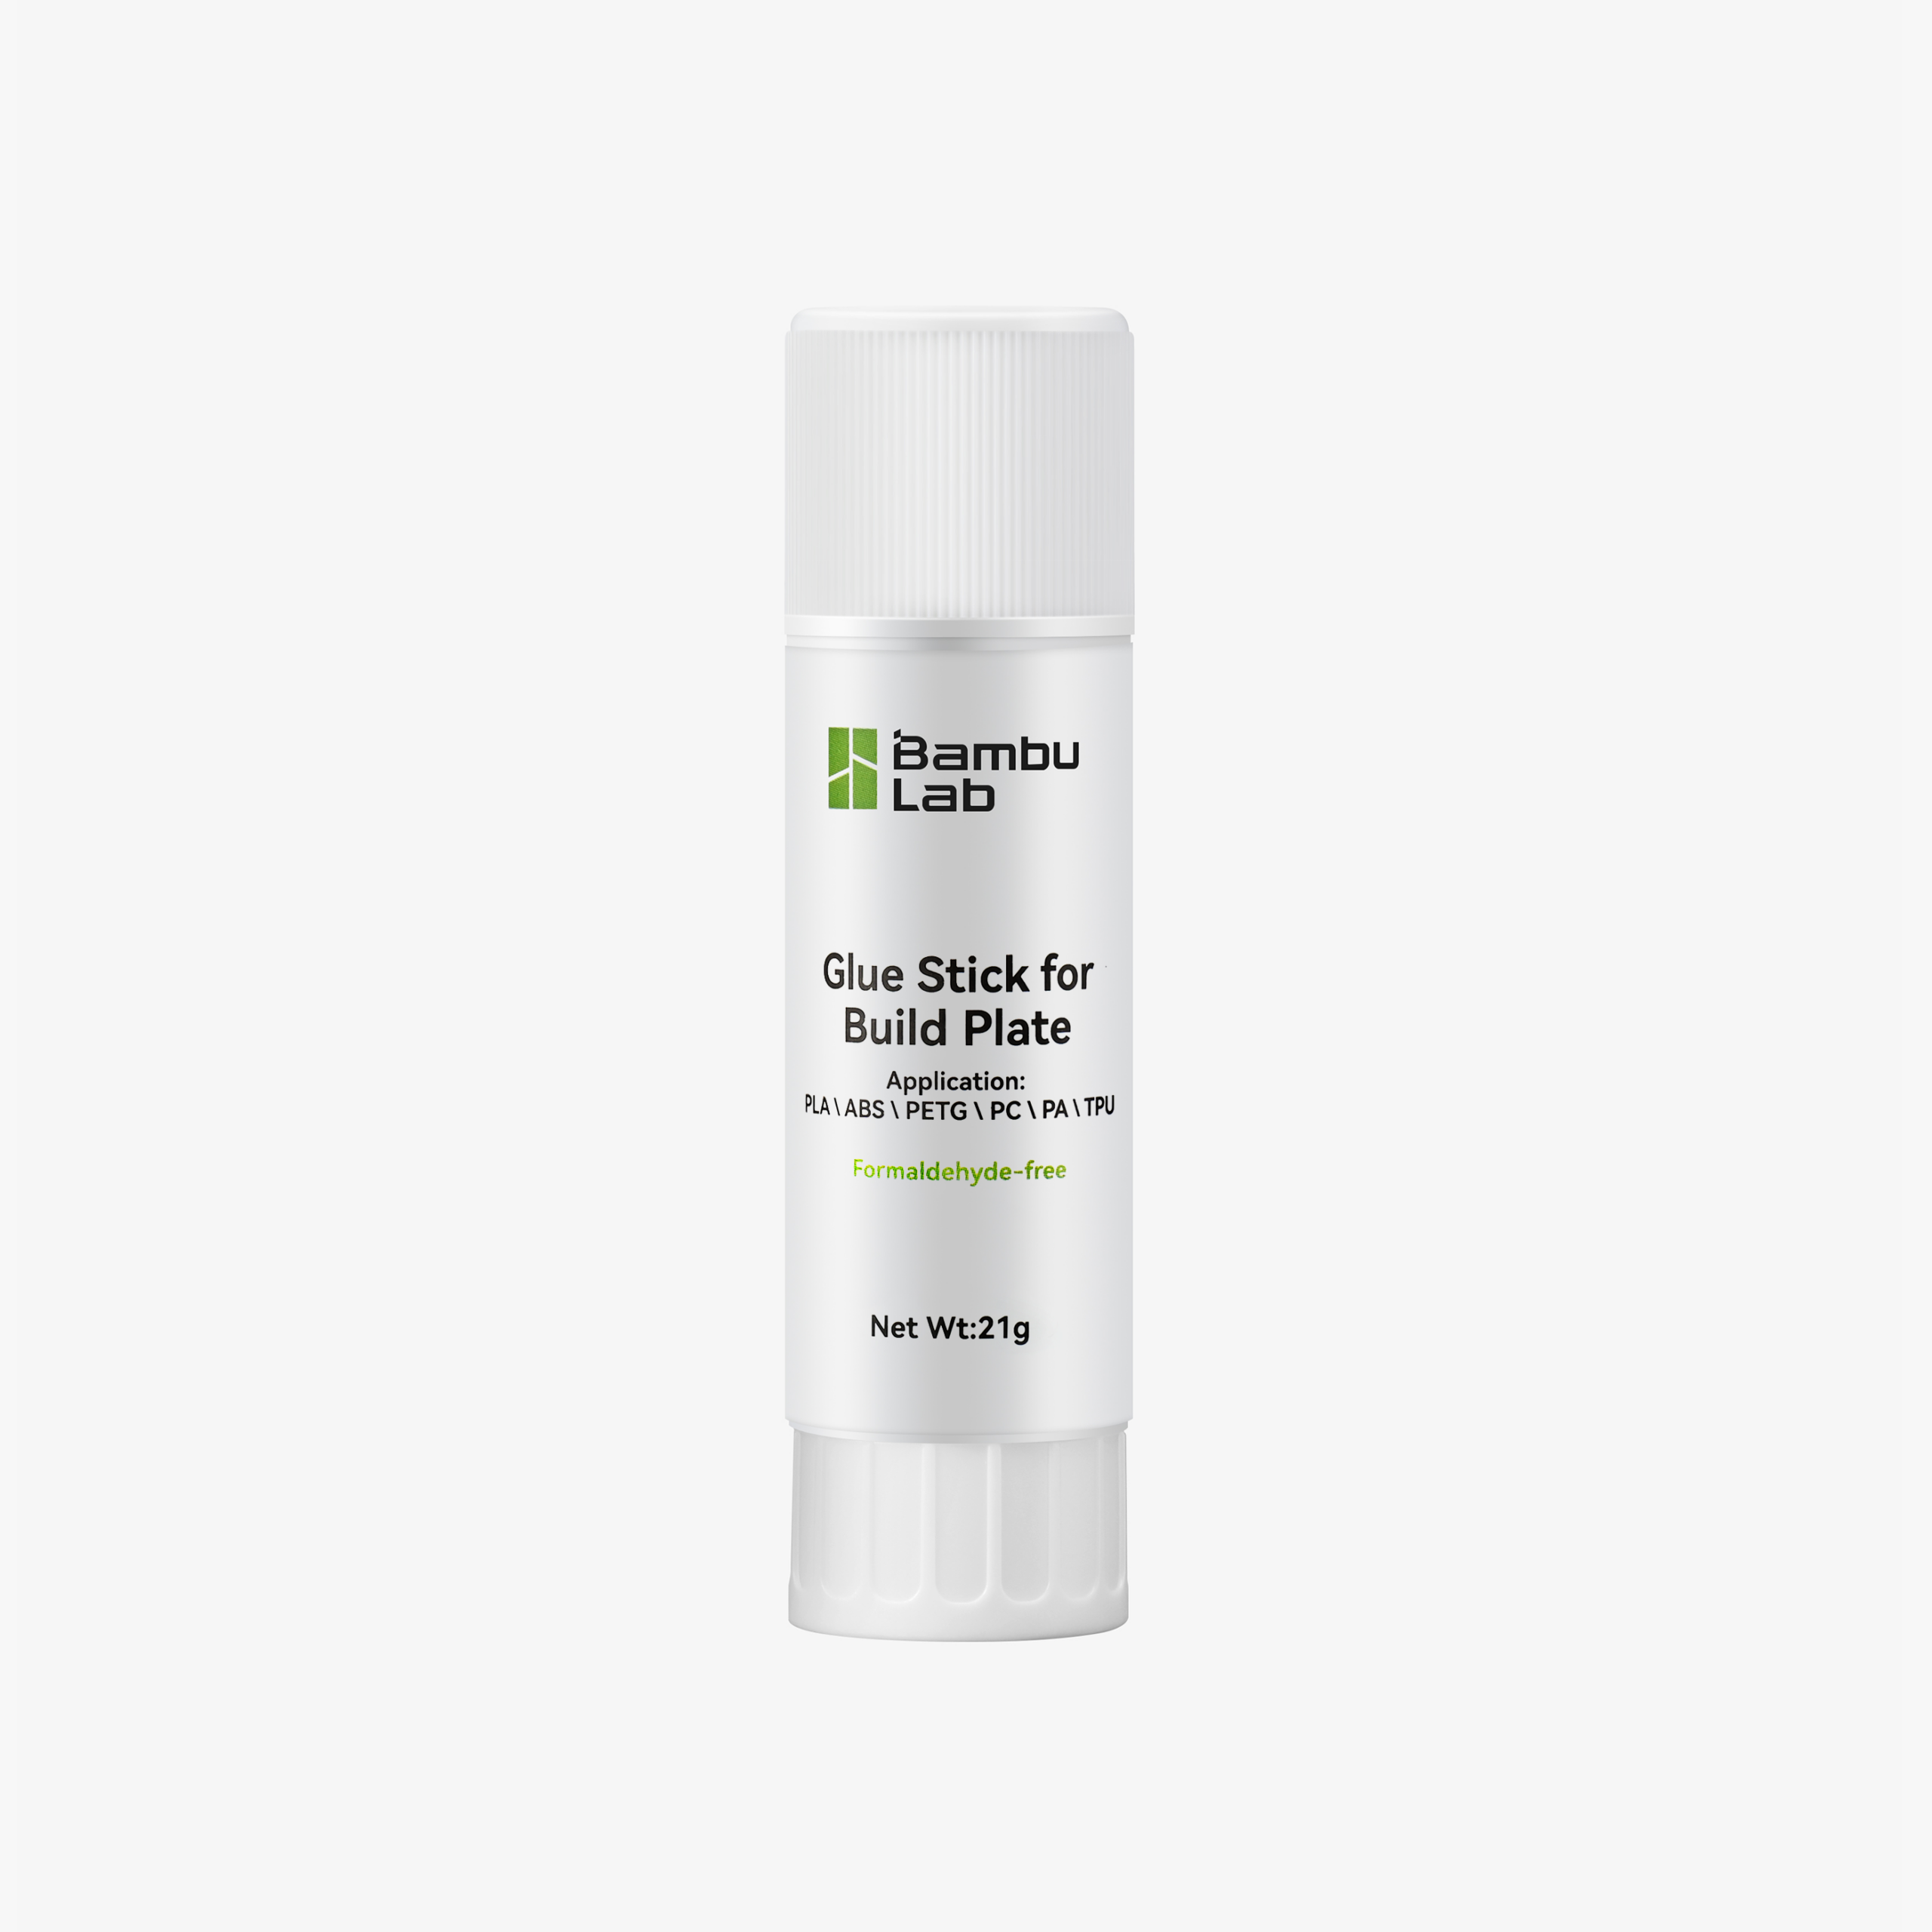

Pri PA6 a PA12 je adhézny prípravok takmer nutnosť — nylon má k hladkým povrchom prirodzene nízku priľnavosť. Pri PC a ASA prípravok pomáha najmä pri väčších dieloch, kde je riziko odlepenia rohov vyššie. Pri PETG a PCTG naopak niekedy potrebujete presný opak — textúrovaná PEI podložka funguje bez lepidla a prípravok môže priľnavosť urobiť až príliš silnou.
Adhézia prvej vrstvy podľa konkrétneho materiálu
PA6 a PA12 (nylon): adhézny prípravok používajte prakticky vždy, ideálne Magigoo PA alebo podobný špecializovaný typ, ak ho máte k dispozícii — bežné lepidlá na nylon fungujú horšie než na iných materiáloch. Adhézia prvej vrstvy je tu kritická, pretože nylon má tendenciu sa pri chladnutí krútiť viac než ktorýkoľvek iný bežný materiál.
PC a PC-CF: vzhľadom na vysokú teplotu podložky (90–130 °C) sa oplatí adhézny prípravok naniesť tesne pred tlačou, kým je podložka ešte studená, a nechať ju zohriať až následne — inak sa prípravok pri vyššej teplote môže nerovnomerne rozpustiť.
ASA a ASA-X: podobne ako ABS potrebuje stabilnú vyššiu teplotu podložky a adhézny prípravok najmä pri dieloch nad približne 10×10 cm, kde je riziko odlepenia rohov výrazne vyššie než pri malých modeloch.
PETG a PCTG: textúrovaná PEI podložka väčšinou stačí bez prípravku. Ak napriek tomu použijete lepidlo, naneste len tenkú vrstvu — priľnavosť PETG a PCTG je už prirodzene vysoká a príliš silné spojenie sťažuje odoberanie hotového dielu.
Príprava podložky pred tlačou
Bez ohľadu na materiál platí jedno pravidlo: podložku vždy očistite izopropylalkoholom tesne pred tlačou. Mastnota z prstov je jedna z najčastejších a najprehliadanejších príčin zlej adhézie — dokáže znehodnotiť aj správne zvolený prípravok a teplotu.
- Textúrovaná PEI podložka funguje bez prípravku pre PETG, PCTG a často aj ASA
- Hladké sklo takmer vždy potrebuje adhézny prípravok, najmä pri PA a PC
- Vyhrievaná podložka na správnu teplotu je základ — studená podložka adhéziu nezachráni žiadny prípravok
Nastavenia prvej vrstvy
Okrem povrchu a prípravku rozhoduje o adhézii aj samotné nastavenie tlače prvej vrstvy:
| Parameter | Odporúčanie | Poznámka |
|---|---|---|
| Rýchlosť prvej vrstvy | 20–30 mm/s | Pomalšie tempo zlepší priľnavosť pri všetkých technických materiáloch |
| Výška prvej vrstvy | 0,2–0,3 mm | Vyššia než bežné vrstvy — viac kontaktnej plochy s podložkou |
| Z-offset | Mierne nižší | Filament by mal byť jemne „rozotretý“, nie okrúhly |
| Teplota podložky | Podľa materiálu | PA 70–100 °C, PC 90–130 °C, ASA 80–100 °C |
| Chladenie | Vypnuté alebo minimálne | Rýchle chladnutie prvej vrstvy zhoršuje priľnavosť |
Adhézia ako obrana proti warpingu
Slabá adhézia prvej vrstvy a warping spolu úzko súvisia — ak rohy dielu držia pevne na podložke, majú menej priestoru sa nadvihnúť pri chladnutí. Pri väčších plochých dieloch z PA, PC alebo ASA preto adhézia nie je len o tom, aby sa tlač vôbec začala, ale aj o tom, aby vydržala celú tlač bez deformácie.

Brim namiesto skirtu zvyšuje kontaktnú plochu prvej vrstvy a znižuje riziko odlepenia rohov pri veľkých dieloch. V kombinácii so správnym adhéznym prípravkom a stabilnou teplotou podložky ide o jednu z najúčinnejších a najlacnejších obrán proti warpingu vôbec.
Pri veľmi veľkých alebo tenkých dieloch z PA či PC zvážte aj uzavretú komoru — stabilné okolité teplo znižuje teplotný rozdiel medzi vrstvami a spomaľuje zmrštenie, ktoré adhézia prvej vrstvy sama osebe nedokáže úplne vykompenzovať. Kombinácia komory, brimu a správneho prípravku rieši aj diely, pri ktorých bežné nastavenia zlyhávajú.
Najčastejšie chyby pri prvej vrstve
Chyba #1: Tlač na mastnú podložku. Odtlačky prstov znižujú priľnavosť viac, než väčšina ľudí čaká. Vždy očistite izopropylalkoholom tesne pred tlačou.
Chyba #2: Rovnaký prípravok pre všetky materiály. PETG na textúrovanej PEI podložke prípravok často nepotrebuje vôbec — pridanie ho môže urobiť priľnavosť príliš silnou.
Chyba #3: Príliš rýchla prvá vrstva. Vysoká rýchlosť znižuje čas kontaktu filamentu s podložkou. Spomaľte na 20–30 mm/s.
Chyba #4: Studená podložka pri technických materiáloch. Adhézny prípravok nenahradí správnu teplotu podložky — obe musia fungovať spolu.
Chyba #5: Chladenie zapnuté od prvej vrstvy. Rýchle ochladenie prvej vrstvy zhoršuje jej spojenie s podložkou, najmä pri PA a PC.
Chyba #6: Odstraňovanie dielu zo studenej podložky pri PETG a PCTG. Diel sa oberá oveľa ľahšie, kým je podložka ešte teplá — po vychladnutí sa priľnavosť týchto materiálov ešte zvýši.
Často kladené otázky o adhézii prvej vrstvy
Tu sú najčastejšie otázky o adhézii prvej vrstvy, ktoré dostávame od zákazníkov Mirael3D:
Potrebujem adhézny prípravok pri každom materiáli?
Nie. PETG a PCTG na textúrovanej PEI podložke zvyčajne prípravok nepotrebujú. PA, PC a ASA, najmä pri väčších dieloch, z prípravku profitujú výrazne viac.
Aký je rozdiel medzi Glue Stick a Liquid Glue?
Glue Stick je rýchle a lacné riešenie na bežné použitie. Liquid Glue vytvára silnejšiu a rovnomernejšiu vrstvu, vhodnú pre náročnejšie materiály a väčšie plochy, kde je riziko odlepenia vyššie.
Prečo sa mi diel odlepuje aj s adhéznym prípravkom?
Najčastejšia príčina je mastná podložka pod prípravkom alebo nesprávna teplota podložky. Podložku vždy očistite izopropylalkoholom a overte teplotu pre konkrétny materiál.
Akou rýchlosťou tlačiť prvú vrstvu?
20–30 mm/s pri väčšine technických materiálov. Pomalšie tempo dá filamentu viac času priľnúť k podložke, čo je pri PA, PC a ASA obzvlášť dôležité.
Pomôže adhézia prvej vrstvy proti warpingu?
Áno, výrazne. Ak rohy dielu pevne držia na podložke, majú menej priestoru sa nadvihnúť pri chladnutí. Kombinácia adhézneho prípravku, správnej teploty podložky a brimu je jedna z najúčinnejších obrán proti warpingu.
Záver: adhézia prvej vrstvy ako základ spoľahlivej tlače
Pri technických materiáloch nie je adhézia prvej vrstvy detail, ale základ, na ktorom stojí celá tlač. Čistá podložka, správny adhézny prípravok podľa materiálu a pomalšia, teplejšia prvá vrstva vyriešia väčšinu problémov s odlepovaním skôr, než sa stihnú prejaviť ako warping.
Pri konkrétnych materiáloch pomôžu aj návody ako tlačiť nylon a ako tlačiť polykarbonát, kde nájdete kompletné nastavenia pre daný materiál.
Adhézne prípravky pre technické materiály skladom s doručením do 24–48 hodín.
Pozrieť adhézne prípravky Pozrieť PA nylon filament Poradiť sa s nami