Ako tlačiť PETG filament — nastavenia, stringing, lepenie
Obsah
Ako tlačiť PETG filament v skratke
Ak riešite ako tlačiť PETG filament, máte pravdepodobne dva najčastejšie problémy: stringing (pavučinky) a príliš silné lepenie na podložku. Dobrá správa — oboje sa dá vyriešiť správnym nastavením.
Krátka odpoveď: PETG tlačte pri teplote trysky 230–245 °C, podložke 75–85 °C, s chladením 30–50 %, suchým filamentom a väčšou medzerou prvej vrstvy než pri PLA. PETG je stredne náročný materiál — jednoduchší ako ABS, ale vyžaduje viac ladenia než PLA.
V tomto návode prejdeme krok za krokom, ako tlačiť PETG filament tak, aby ste dosiahli čistý povrch bez pavučiniek, pevné spojenie vrstiev a diel, ktorý sa dá z podložky odlepiť bez jej poškodenia.

Odporúčané nastavenia pre PETG
Základ toho, ako tlačiť PETG filament úspešne, je správna kombinácia teplôt a rýchlosti. PETG potrebuje vyššiu teplotu než PLA, ale nižšiu než ABS:
- Teplota trysky: 230–245 °C
- Teplota podložky: 75–85 °C
- Rýchlosť tlače: 40–60 mm/s (pomalšie ako PLA)
- Chladenie: 30–50 % (nie 100 %)
- Výška prvej vrstvy: mierne vyššia ako pri PLA
- Retrakcia (Bowden): 6–7 mm pri 25–30 mm/s
- Retrakcia (Direct Drive): 1,5–2 mm pri 25–30 mm/s
Tieto hodnoty sú dobrý štartovací bod. Každá tlačiareň a značka PETG sa správa trochu inak, preto očakávajte mierne doladenie — najmä retrakcie a teploty trysky.
Ako sa zbaviť stringingu pri PETG
Stringing — tenké pavučinky medzi časťami výtlačku — je najčastejší problém pri tom, ako tlačiť PETG filament. PETG je naň náchylnejšie než PLA, ale dá sa to vyriešiť. Hlavné príčiny a riešenia:
Príčina #1: Vlhký filament
Najčastejšia príčina stringingu pri PETG. PETG saje vlhkosť rýchlo a vlhký filament robí pavučinky takmer vždy. Riešenie: vysušte filament pred tlačou (viac nižšie).
Príčina #2: Nesprávna retrakcia
Príliš nízka retrakcia necháva v tryske tlak, ktorý vytláča materiál pri presunoch. Zvýšte vzdialenosť retrakcie a doladzujte po malých krokoch.
Príčina #3: Príliš vysoká teplota trysky
Vysoká teplota robí PETG redšie a náchylnejšie na pretekanie. Skúste znížiť teplotu trysky o 5–10 °C a sledujte, či sa stringing zlepší.
Tip: zapnite si v sliceri funkciu „Combing“ alebo „Avoid crossing perimeters“, ktorá obmedzí presuny trysky nad prázdnym priestorom.

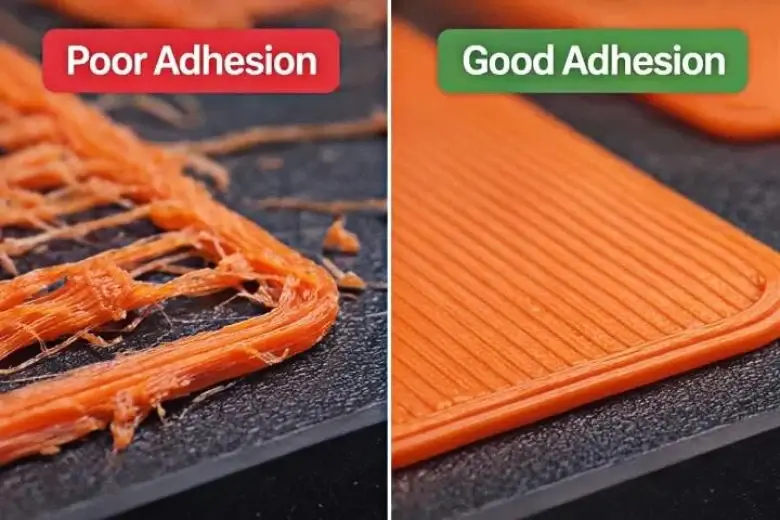
Lepenie na podložku — PETG drží až príliš
Pri tom, ako tlačiť PETG filament, narazíte na opačný problém než pri iných materiáloch: PETG sa lepí na podložku až príliš dobre. Pri skle alebo PEI podložke sa môže prilepiť tak silno, že pri odlepovaní vytrhne kúsok povrchu podložky.
Riešenia, ako to mať pod kontrolou:
- Nechajte väčšiu medzeru prvej vrstvy než pri PLA — tryska nesmie byť príliš blízko podložky
- Použite separačnú vrstvu — tyčinkové lepidlo (glue stick) funguje ako ochranná bariéra medzi PETG a podložkou
- Nechajte podložku vychladnúť pred odlepením — PETG sa po vychladnutí uvoľní oveľa ľahšie
- Používajte textúrovanú PEI podložku, z ktorej sa PETG odlepuje lepšie než z hladkej
Lepidlo pri PETG nie je na zlepšenie priľnavosti — práve naopak, slúži ako ochrana podložky pred príliš silným prilepením.
Chladenie a spojenie vrstiev
Chladenie je pri PETG citlivá téma. Na rozdiel od PLA, kde sa často tlačí so 100 % ventilátorom, PETG potrebuje miernejšie chladenie (30–50 %).
Príliš silné chladenie pri PETG oslabuje spojenie medzi vrstvami, čo vedie k slabším a krehkejším dielom. Príliš málo chladenia zase zhorší detaily a previsy. Stred okolo 30–50 % je pre väčšinu dielov dobrý kompromis.
Pri funkčných dieloch, kde je dôležitá pevnosť, skôr ubližte chladeniu. Pri dieloch s jemnými detailmi a prevismi ho mierne zvýšte.
Sušenie PETG filamentu
Suchý filament je pri tom, ako tlačiť PETG filament, úplný základ. PETG je hygroskopické — saje vlhkosť zo vzduchu rýchlejšie než väčšina materiálov, a vlhký PETG je hlavnou príčinou stringingu, slabých vrstiev a praskania pri tlači.
Ak vidíte pavučinky, bublanie alebo počujete pri tlači praskanie, filament je takmer isto vlhký. Sušte PETG pri 65 °C počas 4–6 hodín v sušičke filamentu alebo v rúre s presnou teplotou.
Po vysušení skladujte PETG vo vzduchotesnom obale so silikagélom. Viac o správnom sušení a skladovaní nájdete v návode ako sušiť filament.
Tabuľka nastavení PETG
Prehľadná tabuľka odporúčaných nastavení pre to, ako tlačiť PETG filament:
| Nastavenie | Odporúčaná hodnota | Poznámka |
|---|---|---|
| Teplota trysky | 230–245 °C | Pri stringingu skúste znížiť |
| Teplota podložky | 75–85 °C | Dobrá priľnavosť bez prehriatia |
| Chladenie | 30–50 % | Nie 100 % ako pri PLA |
| Rýchlosť | 40–60 mm/s | Pomalšie = lepší povrch |
| Retrakcia (Bowden) | 6–7 mm | Proti stringingu |
| Retrakcia (Direct) | 1,5–2 mm | Proti stringingu |
| Prvá vrstva | Vyššia medzera | PETG sa lepí silno |
| Sušenie | 65 °C / 4–6 h | Pri vlhkom filamente |
Najčastejšie chyby pri tlači PETG
Chyba #1: Tlač z vlhkej cievky. PETG saje vlhkosť rýchlo. Vlhký filament = stringing, slabé vrstvy a praskanie. Sušte pred tlačou.
Chyba #2: Príliš silné chladenie. 100 % ventilátor oslabuje spojenie vrstiev. Znížte na 30–50 %.
Chyba #3: Príliš blízka prvá vrstva. PETG sa lepí tak silno, že príliš nízka prvá vrstva poškodí podložku. Nechajte väčšiu medzeru než pri PLA.
Chyba #4: Rýchla tlač ako pri PLA. PETG potrebuje pomalšiu rýchlosť pre dobré spojenie a čistý povrch.
Chyba #5: Ignorovanie retrakcie. Zlá retrakcia je hlavná príčina stringingu. Venujte jej čas pri ladení profilu.
Checklist pred tlačou PETG
Pred spustením tlače si prejdite tento krátky zoznam pre to, ako tlačiť PETG filament bez problémov:
- Filament je suchý (v prípade potreby vysušený pri 65 °C).
- Teplota trysky je 230–245 °C.
- Teplota podložky je 75–85 °C.
- Chladenie je nastavené na 30–50 %.
- Prvá vrstva má väčšiu medzeru než pri PLA.
- Na podložke je separačná vrstva (glue stick), ak hrozí silné lepenie.
- Retrakcia je nastavená proti stringingu.
- Rýchlosť je 40–60 mm/s.
Ak tento checklist dodržíte, vaša PETG tlač bude čistejšia, pevnejšia a bez zbytočných problémov.
Prečo na kvalite PETG filamentu záleží
Aj pri správnych nastaveniach rozhoduje o výsledku kvalita konkrétnej cievky. Kolísavý priemer spôsobuje nerovnomernú extrúziu, vlhké balenie znamená stringing už od prvej vrstvy a nestabilná šarža núti prelaďovať profil pri každej novej cievke.
Mirael3D dodáva PETG filamenty s kontrolou priemeru ±0,03 mm, suchým vákuovým balením so silikagélom a konzistentnou kvalitou medzi šaržami — takže začínate vždy so suchou cievkou a stabilným profilom.
Často kladené otázky o tlači PETG
Tu sú najčastejšie otázky o tom, ako tlačiť PETG filament, ktoré dostávame od zákazníkov Mirael3D:
Akú teplotu potrebuje PETG filament?
PETG sa tlačí pri teplote trysky 230–245 °C a teplote podložky 75–85 °C. Pri stringingu skúste teplotu trysky mierne znížiť, pri slabom spojení vrstiev mierne zvýšiť.
Prečo mi PETG robí pavučinky (stringing)?
Najčastejšou príčinou je vlhký filament alebo nesprávna retrakcia. Vysušte PETG pri 65 °C počas 4–6 hodín, dolaďte retrakciu a prípadne mierne znížte teplotu trysky.
Prečo sa mi PETG lepí na podložku príliš silno?
PETG má prirodzene veľmi vysokú priľnavosť. Nechajte väčšiu medzeru prvej vrstvy, použite tyčinkové lepidlo ako separačnú vrstvu a počkajte, kým podložka vychladne, pred odlepením dielu.
Aké chladenie použiť pri PETG?
Pri PETG použite chladenie 30–50 %, nie 100 % ako pri PLA. Silné chladenie oslabuje spojenie medzi vrstvami a robí diely krehkejšími.
Potrebujem na PETG uzavretú komoru?
Nie. Na rozdiel od ABS sa PETG dá tlačiť aj na otvorenej tlačiarni. Dôležitejšie je správne nastavenie retrakcie, suchý filament a rozumné chladenie.
Treba PETG pred tlačou sušiť?
Ak je filament navlhnutý, áno. Vlhký PETG je hlavná príčina stringingu a slabých vrstiev. Sušte pri 65 °C počas 4–6 hodín a skladujte vo vzduchotesnom obale so silikagélom.
Akú rýchlosť tlače zvoliť pre PETG?
Odporúčaná rýchlosť je 40–60 mm/s, čo je pomalšie ako pri PLA. Pomalšia tlač zlepšuje spojenie vrstiev aj kvalitu povrchu.
Záver: ako tlačiť PETG filament úspešne
Pri tom, ako tlačiť PETG filament, sa držte troch základov: suchý filament, správna retrakcia a väčšia medzera prvej vrstvy. Tieto tri veci vyriešia väčšinu problémov so stringingom aj s lepením na podložku.
PETG je univerzálny a vďačný materiál pre funkčné diely — keď si raz odladíte profil, budete sa k nemu vracať znova a znova. Ak chcete spoznať samotný materiál podrobnejšie, prečítajte si čo je PETG filament alebo porovnanie PLA vs PETG.
Hľadáte spoľahlivý PETG filament bez stringingu?
Pozrite si PETG filamenty Čo je PETG filament PLA vs PETG porovnanie